* 联系人
* 联系电话
* 联系邮箱
* 验证码
* 意见类型
* 意见内容
上传图片
近日,圣博莱阀门有限公司为重庆某上市新能源企业“可持续航空燃料及高品质润滑油项目”配套的一批高压加氢强制性密封球阀,在完成装配与出厂检验后陆续包装发运,正式奔赴10万吨/年废矿物油加氢生产高品质润滑油联合装置现场。
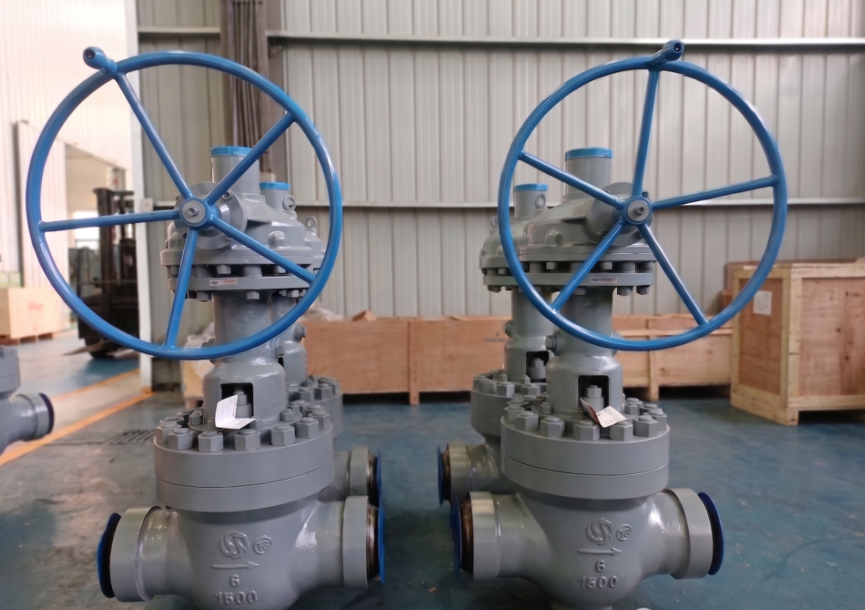
该装置运行于高压、临氢含硫的苛刻工况,对阀门的密封可靠性与材料性能要求极高。本次交付的阀门设计压力为19MPa(G),设计温度180℃,压力等级CL1500,介质为含H₂S的氢气,阀体材料采用WCB铸钢并堆焊STL硬质合金,阀杆选用17-4PH高强度沉淀硬化不锈钢,可有效兼顾抗氢脆、抗硫化氢腐蚀与高强度要求,同时满足ISO 15848 A级逸散性标准。
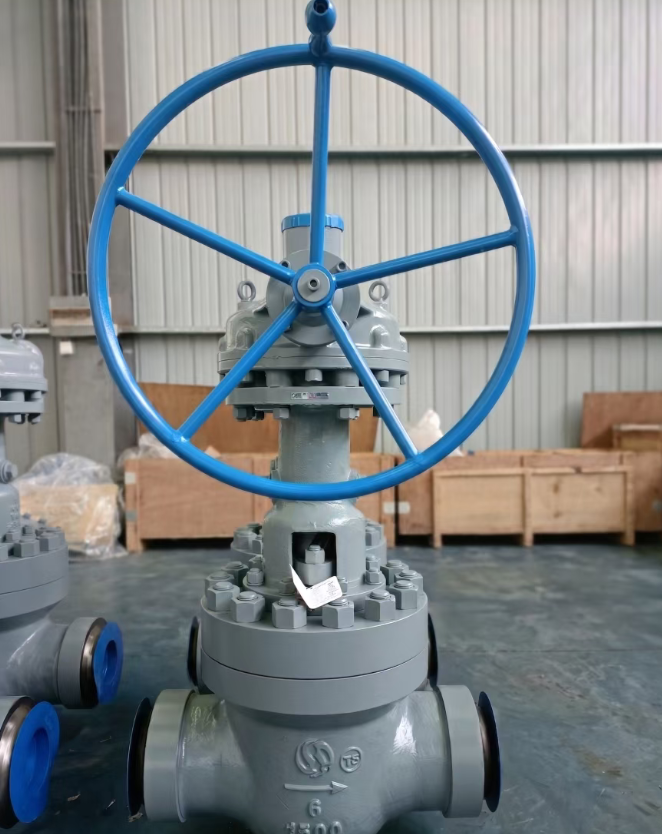
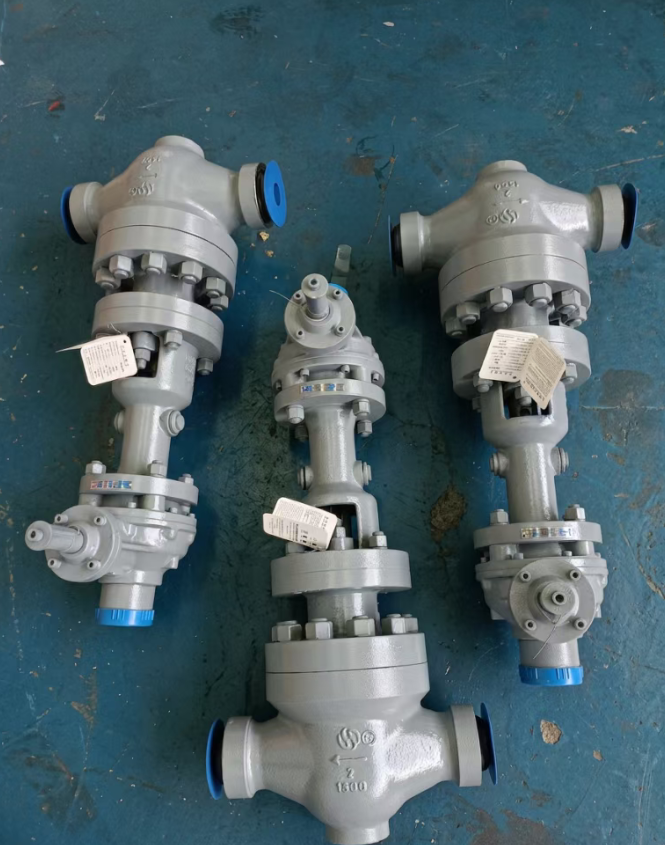
针对临氢、高压、含硫三重苛刻条件的叠加,普通阀门难以长期可靠运行。圣博莱此次交付的强制性密封球阀凭借独特的轨道结构设计,在启闭过程中球体先脱离阀座再旋转,全程无摩擦、无磨损,从根本上解决了传统球阀密封面易拉伤、易内漏的痛点。关闭时依靠轨道机构对球体施加机械强制密封力,实现双向零泄漏切断,且不受介质压力波动影响,在高压差工况下依然保持严密切断性能。
在品质管控方面,该批阀门从毛坯铸造、密封面堆焊、整机装配到压力试验,全程执行严格的临氢阀门质量控制程序。逐件毛坯进行无损检测,逐台进行壳体强度试验和高压密封试验,各项指标一次合格,顺利通过出厂验收。
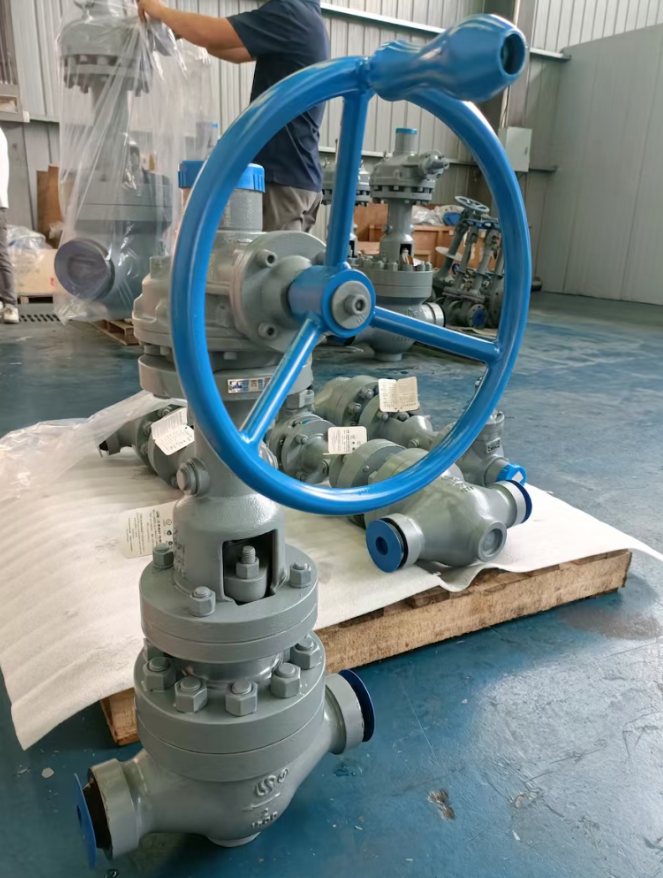
废矿物油加氢生产高品质润滑油是新能源与循环经济领域的重要方向。圣博莱深耕高压临氢阀门领域,以“以国代进”为目标,为全球客户的苛刻工况提供阀门解决方案。目前,这批阀门已陆续启程发往项目现场,公司表示将继续做好安装调试的技术支持与服务保障,助力装置一次开车成功、长周期稳定运行。
近日,圣博莱阀门有限公司为重庆某上市新能源企业“可持续航空燃料及高品质润滑油项目”配套的一批高压加氢强制性密封球阀,在完成装配与出厂检验后陆续包装发运,正式奔赴10万吨/年废矿物油加氢生产高品质润滑油联合装置现场。
该装置运行于高压、临氢含硫的苛刻工况,对阀门的密封可靠性与材料性能要求极高。本次交付的阀门设计压力为19MPa(G),设计温度180℃,压力等级CL1500,介质为含H₂S的氢气,阀体材料采用WCB铸钢并堆焊STL硬质合金,阀杆选用17-4PH高强度沉淀硬化不锈钢,可有效兼顾抗氢脆、抗硫化氢腐蚀与高强度要求,同时满足ISO 15848 A级逸散性标准。
针对临氢、高压、含硫三重苛刻条件的叠加,普通阀门难以长期可靠运行。圣博莱此次交付的强制性密封球阀凭借独特的轨道结构设计,在启闭过程中球体先脱离阀座再旋转,全程无摩擦、无磨损,从根本上解决了传统球阀密封面易拉伤、易内漏的痛点。关闭时依靠轨道机构对球体施加机械强制密封力,实现双向零泄漏切断,且不受介质压力波动影响,在高压差工况下依然保持严密切断性能。
在品质管控方面,该批阀门从毛坯铸造、密封面堆焊、整机装配到压力试验,全程执行严格的临氢阀门质量控制程序。逐件毛坯进行无损检测,逐台进行壳体强度试验和高压密封试验,各项指标一次合格,顺利通过出厂验收。
废矿物油加氢生产高品质润滑油是新能源与循环经济领域的重要方向。圣博莱深耕高压临氢阀门领域,以“以国代进”为目标,为全球客户的苛刻工况提供阀门解决方案。目前,这批阀门已陆续启程发往项目现场,公司表示将继续做好安装调试的技术支持与服务保障,助力装置一次开车成功、长周期稳定运行。




 网络工商电子营业执照
 苏公网安备 32050602011266号